La elección de una máquina perfiladora de correas C/Z no se limita al tamaño del perfil, el espesor del material o la velocidad de la línea. Una de las decisiones de configuración más importantes es si la línea debe cortar el acero antes o después del conformado. Esta elección afecta la calidad del perfil, la flexibilidad de producción, las herramientas, el desperdicio y la forma en que los operarios gestionan los diferentes pedidos.
Esta guía explica las diferencias prácticas entre las máquinas de precorte y postcorte de correas C/Z para que los fabricantes de estructuras de acero puedan seleccionar una línea de producción que se ajuste a sus necesidades reales.
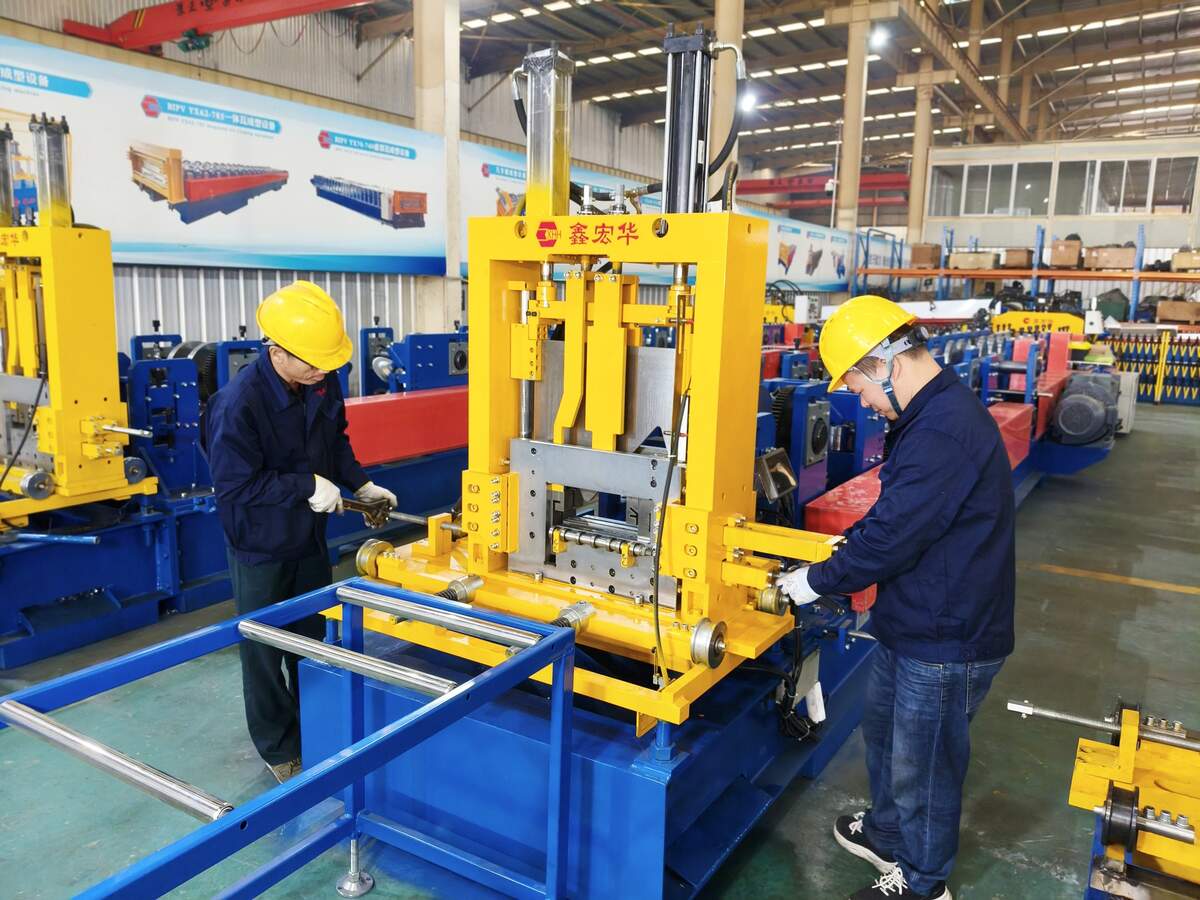
Una línea de precorte corta la tira de bobina plana a la longitud programada antes de que el material entre en las estaciones de conformado por rodillos. La lámina separada se moldea luego para obtener el perfil en C o en Z requerido.
Dado que la cuchilla de corte funciona sobre material plano, el sistema de corte es relativamente sencillo. La misma unidad de corte suele admitir varios tamaños de perfil sin necesidad de una cuchilla específica para cada perfil. Esto hace que los sistemas de precorte sean atractivos para las fábricas que producen piezas de diversas dimensiones en lotes pequeños o medianos.
Sin embargo, la lámina separada debe entrar y desplazarse con precisión a través de las estaciones de conformado. Si el diseño de la línea, el sistema de guiado o la secuencia de control no están optimizados, las piezas muy cortas o ciertos materiales de alta resistencia pueden requerir atención adicional.
Una máquina de postcorte forma primero la tira continua y corta la correa en forma de C o Z terminada después de que sale de la sección de conformado por rodillos. El proceso de conformado es continuo hasta alcanzar la longitud programada.
Este sistema permite una alimentación estable de material y una producción continua y eficiente. Suele elegirse para lotes grandes donde el ritmo de producción, la repetibilidad y la integración con las operaciones de punzonado son importantes.
La consideración principal es la matriz de corte. Dado que la cuchilla corta una sección preformada, su forma debe coincidir con el perfil. Por lo tanto, una línea que abarque múltiples dimensiones C y Z requiere una solución de corte universal diseñada adecuadamente o herramientas apropiadas para el rango de perfiles requerido. Unas herramientas o holguras incorrectas pueden provocar rebabas, deformación de los extremos o mantenimiento adicional.
Si su fábrica cambia frecuentemente entre perfiles C100, C140, C200, perfiles en Z y otros tamaños personalizados, el precorte ofrece una solución sencilla, ya que la cuchilla de corte actúa sobre acero plano. El postcorte también permite el cambio automático de tamaño, pero el sistema de corte debe estar diseñado para toda la gama de perfiles.
Las líneas de precorte son ideales para la producción flexible y los pedidos mixtos. Las líneas de postcorte suelen preferirse cuando la fábrica produce lotes más largos y busca un flujo de producción continuo.
Ambas configuraciones pueden funcionar con sistemas de punzonado hidráulicos o servoaccionados. La disposición correcta depende del número de agujeros, su forma, la precisión del espaciado y si se importarán datos desde software CAD o BIM. Para la producción automatizada de estructuras de acero, el sistema de punzonado y control debe evaluarse junto con el método de corte.
El espesor de la bobina, el límite elástico, el recubrimiento y la geometría del perfil influyen en la configuración final de la máquina. Los materiales de alta resistencia, como el acero G450 o G550, requieren un cálculo preciso del diseño de los rodillos, la potencia de accionamiento, la fuerza de punzonado y la capacidad de corte. La posición de corte nunca debe seleccionarse sin tener en cuenta estos factores.
Un sistema de precorte bien diseñado evita cortar una sección terminada, mientras que un sistema de postcorte bien diseñado puede lograr perfiles limpios y precisos con la cuchilla y la holgura adecuadas. Los compradores deben inspeccionar muestras reales de los perfiles y confirmar los requisitos de tolerancia antes de aprobar la máquina.
Antes de solicitar un presupuesto, prepare la siguiente información:
Proporcionar información completa permite al fabricante de la máquina recomendar una línea adecuada en lugar de ofrecer una configuración genérica.
Elige un Máquina para cortar correas C/Z cuando la producción de perfiles flexibles, los cambios frecuentes en los pedidos y un método de corte universal son prioridades.
Elige un Máquina de postcorte de correas C/Z cuando la producción continua, el procesamiento automatizado y los lotes medianos y grandes eficientes son las principales prioridades.
No existe una única configuración que sea la mejor para todas las fábricas. La solución correcta depende de sus perfiles, materia prima, programa de producción, proceso de punzonado y objetivos de automatización.
Xinhonghua Machinery desarrolla soluciones de conformado por rodillos para correas C/Z según los planos y requisitos de producción del cliente. Nuestro equipo puede evaluar la gama de perfiles, las especificaciones de los materiales, los métodos de corte, la disposición de las punzonadoras, los sistemas de control y las normas eléctricas locales para ayudar a configurar una línea de producción práctica.
Envíenos sus planos de perfil, rango de espesor, grado del material y producción requerida. Le recomendaremos la configuración de máquina de correas C/Z más adecuada para su proyecto.
 IPv6 network supported.
 +86 13605085003
 sunnie@xhhjx.com