A Máquina perfiladora de correas C/Z Puede manejar varias secciones dentro de su rango operativo aprobado, pero un pedido mixto aún requiere un plan de producción claro. Agrupar trabajos compatibles, controlar las revisiones y mantener los lotes terminados identificables facilita la gestión de un taller con mucho trabajo. Esta guía explica cómo planificar la producción de correas de diferentes tamaños sin perder de vista las prioridades de entrega.
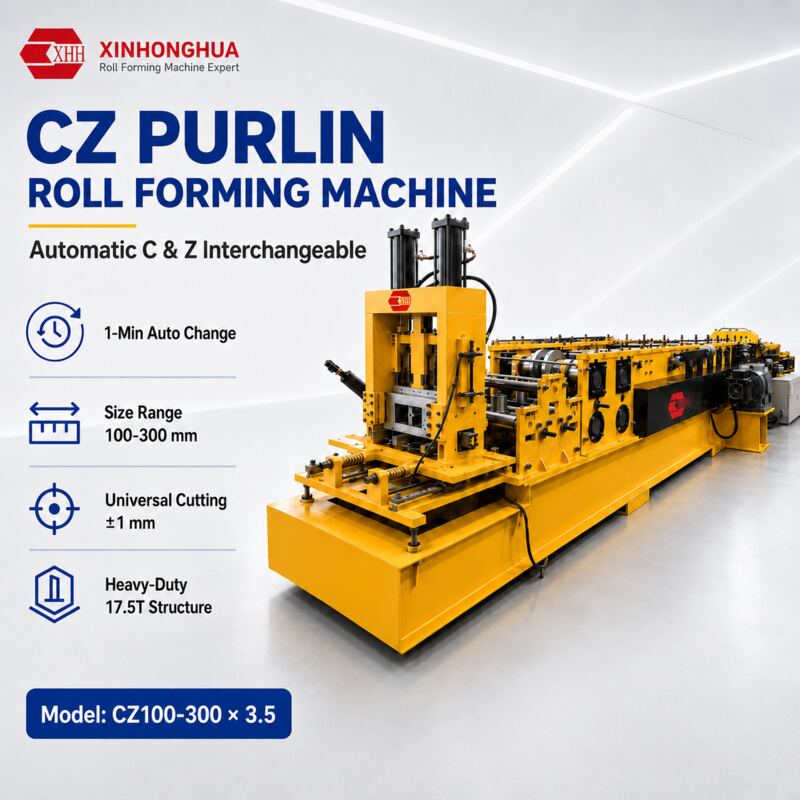
Comience con el programa de miembros aprobado más reciente. Asigne una referencia a cada trabajo y registre la sección C o Z, el grado del material, el espesor del metal base, el recubrimiento, la longitud del miembro, el patrón de perforación y la cantidad. Incluya la fecha de entrega o montaje requerida. Dos miembros con la misma profundidad de alma pueden requerir diferentes dimensiones de brida, material o punzonado, por lo que no los agrupe solo por el nombre del perfil.
Revise qué trabajos pueden usar el mismo material y ancho de bobina especificados. Mantenga visibles las diferencias de grado, espesor y recubrimiento en el cronograma. Cuando se requieran cambios de bobina, incluya el tiempo de manipulación y preparación en el plan. El rango de sección y material aprobado para la máquina sigue siendo el límite; la programación no hace aceptable una combinación inadecuada.
Dentro de un grupo de materiales, considere los cambios necesarios en la geometría de la sección, la orientación C/Z y las herramientas de punzonado. Ejecutar trabajos compatibles simultáneamente puede reducir el trabajo de configuración repetitivo. Sin embargo, el trabajo de mayor duración no debe ejecutarse automáticamente primero si retrasa una entrega urgente. Un cronograma práctico equilibra el esfuerzo de configuración, las fechas de entrega, las bobinas disponibles y el espacio para los paquetes terminados.
Por ejemplo, un taller podría agrupar varios trabajos de sección C con el mismo material y, posteriormente, programar un grupo de sección Z tras el cambio necesario. La secuencia exacta depende de la configuración de la máquina y la combinación de pedidos. Es importante confirmar los pasos que sigue el operario en lugar de asumir que cada cambio de tamaño o de sección C/Z es totalmente automático.
Utilice el plano aprobado para verificar un miembro representativo después de un cambio de material, sección o configuración de punzonado. Registre las dimensiones de la sección, la longitud de corte y las referencias de los agujeros requeridas por el trabajo. Mantenga la muestra aceptada o el registro de inspección claramente vinculado al lote. Nuestra guía para Dimensiones de las correas y control de punzonado Proporciona puntos de inspección relacionados.
Un pedido de tamaños mixtos puede dificultar su clasificación si se combinan artículos similares sin etiquetas. Identifique los lotes por proyecto, sección, grupo de longitud y cantidad, utilizando el sistema acordado con el cliente o el equipo de montaje. Registre por separado las sustituciones y las faltas. El contador de máquinas terminadas debe cotejarse con las piezas aceptadas y la lista de empaque antes de marcar el pedido como completado.
Considere el tiempo necesario para la manipulación de bobinas, la configuración del trabajo, las comprobaciones de muestras, el punzonado, el corte, la recogida y los cambios de paquetes. El tiempo necesario para completar un pedido no depende únicamente de la velocidad de conformado. Compare el tiempo planificado con la producción real aceptada y registre el motivo de los retrasos. Esto crea una base útil para mejorar el siguiente pedido mixto sin comprometer una tasa de producción que no se pueda garantizar.
Comparta dibujos de perfiles representativos, requisitos de materiales, tamaños de lote y frecuencia de cambio al hablar de una máquina de correas. Estos detalles ayudan a definir una configuración y un flujo de trabajo adecuados para la fábrica. Para un funcionamiento diario fiable, utilice también la Lista de verificación de mantenimiento de la máquina de correas C/Z.
 IPv6 network supported.
 +86 13605085003
 sunnie@xhhjx.com